
Captación de polvo en cabinas de soldadura: cómo las cabinas cerradas eliminan la exposición a los humos en el taller
Jul 13,2026

Por qué Cabinas de soldadura Necesita una cabina de soldadura con sistema dedicado de recolección de polvo
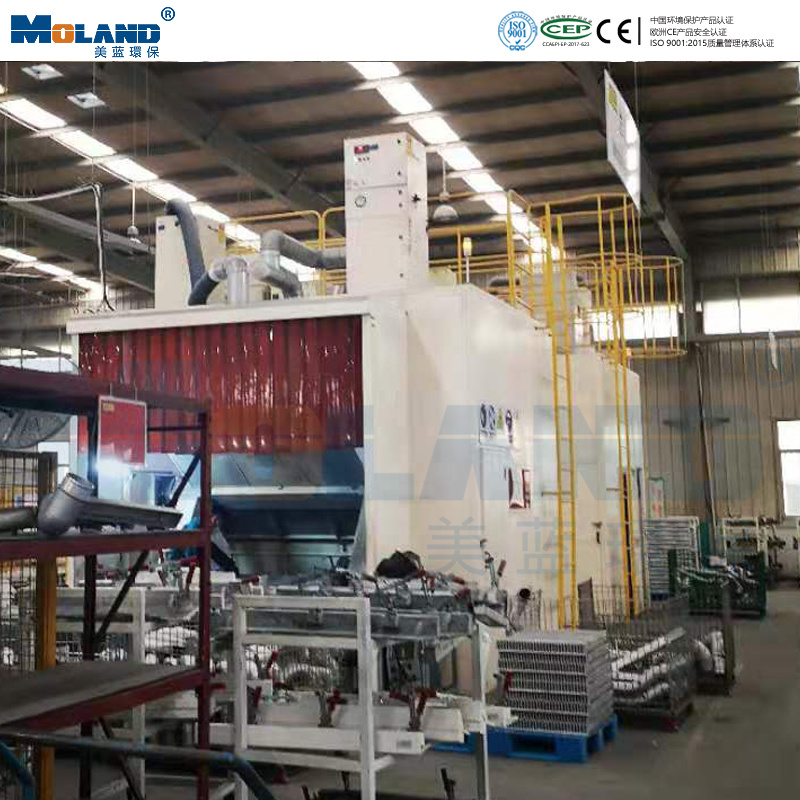
La recolección de polvo en cabinas de soldadura —también denominadas recintos o salas de soldadura— son estaciones de trabajo semicerradas o totalmente cerradas diseñadas para aislar las operaciones de soldadura del entorno del taller. En particular, cumplen dos funciones esenciales: en primer lugar, confinan los humos de soldadura dentro de un espacio delimitado, evitando que las emisiones fugitivas se dispersen por toda la instalación; en segundo lugar, ofrecen a los soldadores un área de trabajo dedicada y organizada, con iluminación adecuada, conexiones de ventilación y equipos de seguridad.
Sin embargo, una cabina de soldadura sin un sistema adecuado de captación de polvo se convierte rápidamente en una trampa para los humos. En particular, la estructura cerrada impide que la ventilación natural disperse los contaminantes. En consecuencia, las partículas finas —incluidas el manganeso, el cromo hexavalente y el óxido de hierro— se acumulan hasta alcanzar concentraciones peligrosas en el interior de la cabina. Además, en ausencia de extracción mecánica, los soldadores que trabajan dentro de la cabina inhalan humos concentrados durante todo su turno. Por ello, toda cabina de soldadura debe estar equipada con un sistema de captación de polvo debidamente diseñado, a fin de garantizar condiciones de trabajo seguras y el cumplimiento normativo.
El desafío se agudiza en entornos de fabricación pesada. En particular, las piezas de gran tamaño generan volúmenes sostenidos de humos durante ciclos prolongados de soldadura. Además, varios procesos de soldadura —MIG, MAG, TIG y soldadura con electrodo revestido— pueden operar dentro del mismo cabina. En consecuencia, el sistema de captación de polvo debe gestionar cargas variables de humos manteniendo una eficiencia de captura constante. Asimismo, el sistema debe integrarse de manera fluida con la estructura de la cabina sin interferir con la carga de piezas, los movimientos del soldador ni las operaciones de la grúa.
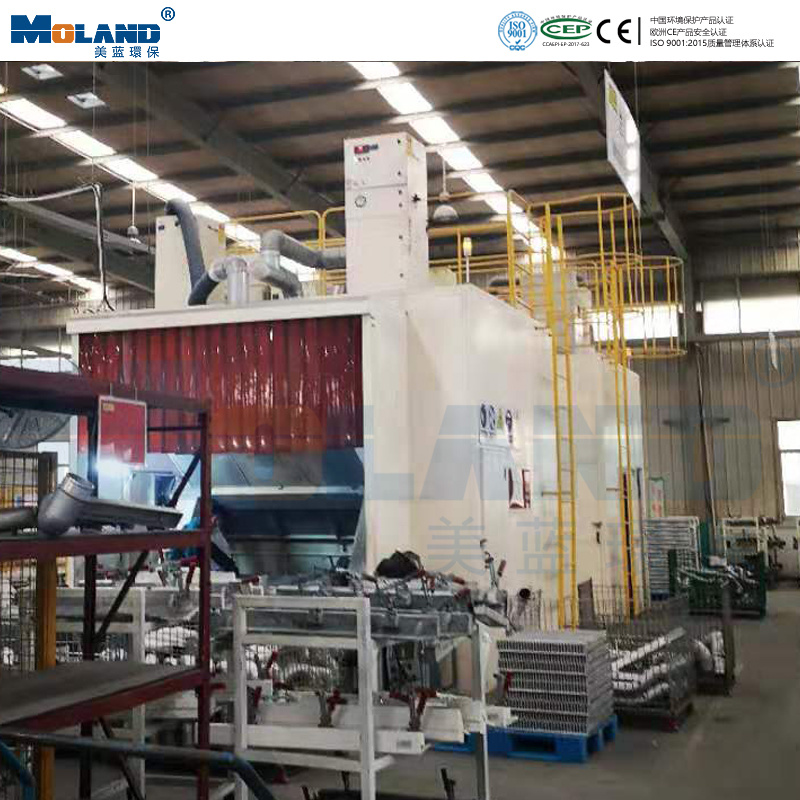
Tipos de cabinas de soldadura y sus requisitos de captación de polvo
Comprender las distintas configuraciones de las cabinas de soldadura ayuda a determinar el enfoque óptimo para la recolección de polvo. En particular, cada tipo de cabina presenta desafíos únicos en cuanto al flujo de aire y a la captación.
Cabinas de soldadura de frente abierto
Las cabinas de frente abierto cuentan con tres paredes cerradas y un techo, mientras que la parte frontal permanece abierta para facilitar el acceso a las piezas de trabajo. En particular, este diseño permite que las grúas pórtico carguen piezas de gran tamaño por el frente. Además, la cara abierta exige una gestión cuidadosa del flujo de aire para evitar la salida de humos. Por ello, los sistemas de captación de polvo para cabinas de frente abierto suelen emplear patrones de flujo de aire de corriente cruzada o de descenso. Asimismo, la capacidad de extracción debe ser superior a la de los diseños completamente cerrados, a fin de compensar la ausencia de una cubierta en la parte frontal.
Cabinas de soldadura totalmente cerradas
Las cabinas totalmente cerradas cuentan con cuatro paredes, un techo y puertas de acceso o cortinas enrollables. En particular, esta configuración ofrece el nivel más alto de contención de humos. Además, el entorno sellado permite utilizar volúmenes de aire más reducidos para lograr un control eficaz de los humos. Por consiguiente, las cabinas totalmente cerradas son ideales para células de soldadura robotizada y procesos automatizados. Asimismo, su estructura hermética posibilita la recirculación del aire filtrado, lo que elimina la pérdida de energía asociada a la evacuación del aire acondicionado.
Cabinas de soldadura con servicio de autoservicio
Las cabinas de paso permiten que las piezas de trabajo ingresen por un lado y salgan por el otro. En particular, este diseño resulta adecuado para la soldadura en línea de producción, donde las piezas se desplazan a través de múltiples estaciones. Además, el patrón lineal del flujo de aire —que entra por un extremo y sale por el otro— dirige de manera natural los humos hacia el punto de extracción. Por consiguiente, las cabinas de paso son frecuentes en talleres de fabricación de estructuras de acero y en empresas de soldadura de tuberías.
Principios de diseño del flujo de aire para la recolección de polvo en cabinas de soldadura
La eficacia de la extracción de humos dentro de una cabina de soldadura depende de tres principios de diseño del flujo de aire. En particular, estos principios garantizan que los humos se capturen antes de alcanzar la zona de respiración del soldador.
Principio 1: Capturar la velocidad en la fuente
El sistema de extracción debe generar una velocidad de captura suficiente en el arco de soldadura para vencer la flotación térmica y las corrientes transversales. En particular, los humos de soldadura ascienden a velocidades de 0,5 a 1,5 metros por segundo debido a la convección térmica. Además, las corrientes transversales provocadas por el movimiento del operario, las operaciones de grúas y la ventilación del taller generan interferencias adicionales. Por lo tanto, la velocidad de captura en el punto de generación de humos debe superar 1,0 m/s para garantizar una captura confiable de los humos en todas las condiciones de operación.
Principio 2: Trayectoria controlada del flujo de aire
El recorrido del flujo de aire en la cabina debe dirigir los humos capturados lejos de la zona de respiración del soldador y hacia la salida de extracción. En particular, el patrón ideal de flujo de aire hace que el aire limpio pase primero por delante del soldador, luego atraviese la zona de soldadura y, finalmente, se introduzca en el conducto de extracción. Además, esta secuencia de flujo de aire —de limpio a sucio— evita que los humos crucen el rostro del soldador durante la operación. Por consiguiente, los diseñadores de cabinas sitúan las salidas de extracción en el lado opuesto a la posición de pie del operador o por encima de la zona de soldadura en configuraciones de flujo descendente.
Principio 3: Cambios de aire adecuados por hora
El volumen total de aire debe proporcionar un número suficiente de renovaciones por hora (ACH) para mantener concentraciones aceptables de humos dentro de la cabina. En particular, las cabinas de soldadura suelen requerir entre 40 y 80 renovaciones por hora, según la intensidad del proceso de soldadura y la tasa de generación de humos. Además, procesos más pesados, como la soldadura por arco con núcleo de fundente (FCAW) y el gougeado por arco de carbono, exigen valores más elevados de ACH. Por lo tanto, el volumen de aire del sistema de captación de polvo debe estar en consonancia con el volumen de la cabina y con la tasa esperada de generación de humos.
Caso de proyecto: Captación de polvo en cabina de soldadura para un fabricante de maquinaria pesada
Antecedentes del cliente
Un importante fabricante de maquinaria pesada de la provincia de Shandong opera una gran instalación de fabricación que produce brazos de pluma para excavadoras, estructuras de cucharas y componentes del tren de rodaje. En particular, la planta cuenta con ocho cabinas de soldadura: cuatro cabinas de frente abierto para soldadura manual y cuatro cabinas completamente cerradas para soldadura robótica. Las piezas a soldar varían entre 500 kg y 8 toneladas, y los ciclos de soldadura duran de 2 a 6 horas por pieza.
Los problemas que enfrentaron
Antes de instalar el nuevo sistema de recolección de polvo, la instalación enfrentó varios problemas graves:
- Niveles inaceptables de humo dentro de las cabinas : Los soldadores reportaron irritación ocular, tos y dificultad para respirar en los 30 minutos siguientes al inicio del trabajo. En particular, el monitoreo del aire reveló concentraciones de PM2,5 superiores a 800 μg/m³ dentro de las cabinas, más de 16 veces el límite de exposición ocupacional.
- Escape de humos hacia el taller principal : Las cabinas de frente abierto permitían una considerable fuga de humos, contaminando las áreas adyacentes de pintura y montaje.
- Inspecciones de salud ocupacional fallidas : Las autoridades locales emitieron avisos de medidas correctivas que exigen una mejora inmediata
- Mantenimiento excesivo en unidades portátiles antiguas : Los extractores portátiles anteriores requerían el cambio de filtros cada 4 a 6 semanas, lo que generaba altos costos en consumibles y frecuentes tiempos de inactividad.
- Contaminación de la cabina robótica : El humo se acumuló en los sensores del robot y en las antorchas de soldadura, lo que provocó una calidad de soldadura inconsistente y paradas frecuentes de la producción.
En resumen, el enfoque actual de recolección de polvo resultaba insuficiente para la intensidad de producción y el volumen de emisión de humos de la instalación.
Solución Integrada de MoLAND
Tras realizar una evaluación integral in situ —que incluyó las dimensiones de las cabinas, el análisis del proceso de soldadura, los patrones de manipulación de piezas y la distribución del taller—, MoLAND diseñó un sistema integrado de captación de polvo para cabinas de soldadura. En concreto, la solución constaba de dos subsistemas: una red centralizada de conductos que abastecía a las cuatro cabinas de frente abierto, y cuatro unidades de extracción independientes destinadas a las cabinas de soldadura robotizada.
Cabinas de frente abierto: flujo de aire cruzado con extracción centralizada
Para las cuatro cabinas de soldadura manuales de frente abierto, MoLAND implementó una configuración de flujo de aire en cruz. En concreto, el aire fresco entra por la cara frontal abierta, fluye horizontalmente a través de la zona de soldadura y sale por ranuras de extracción situadas en la pared posterior. Además, este patrón de flujo horizontal arrastra eficazmente los humos lejos de la zona de respiración del soldador antes de que la flotabilidad térmica los eleve.
Parámetro | Especificación |
Dimensiones del stand | 5 m (ancho) × 6 m (fondo) × 4,5 m (alto) por stand |
Patrón de flujo de aire | Corriente cruzada (de delante a atrás) |
Volumen de aire de extracción | 12.000 m³/h por cabina |
Ranuras de extracción de la pared trasera | 2 hileras × 6 m, cada ranura de 200 mm de ancho |
Velocidad de entrada en la parte frontal abierta | 0,8 m/s |
Unidad central de host | MLWF450 × 1 (compartido por 4 puestos) |
Diámetro del conducto (tronco principal) | φ630mm |
Tipo de filtro | Cartucho de membrana de PTFE |
Eficiencia de filtración | 99,97 % a 0,3 μm |
Limpieza por pulsos | Automático, controlado por PLC |
Además, cada cabina está equipada con un registro de mariposa manual, lo que permite a los operadores aislar las cabinas inactivas. En consecuencia, la unidad centralizada MLWF450 ajusta la velocidad del ventilador mediante un variador de frecuencia Siemens en función del número de cabinas activas. Como resultado, el consumo energético disminuye de manera significativa cuando solo una o dos cabinas están en funcionamiento.
Cabinas robóticas totalmente cerradas: extracción de arriba a abajo
Para las cuatro cabinas de soldadura robotizada, MoLAND diseñó un sistema de extracción desde la parte superior. En concreto, los conductos de extracción se ubican en el techo de cada cabina, generando un flujo de aire descendente que aleja los humos del robot y los dirige hacia rejillas de extracción situadas a nivel del suelo. Además, la estructura completamente cerrada minimiza las fugas de aire, lo que permite un control preciso del flujo de aire. Asimismo, cada cabina robotizada cuenta con su propia unidad MLWF280FA-PLUS, garantizando una operación y un programa de mantenimiento independientes.
Parámetro | Especificación |
Dimensiones del stand | 4 m (ancho) × 5 m (fondo) × 3,5 m (alto) por stand |
Patrón de flujo de aire | De arriba abajo (extracción por el techo + suministro por el suelo) |
Volumen de aire de extracción | 5.000 m³/h por cabina |
Conductos de extracción de techo | 2 × φ315 mm por cabina |
Rejillas de suministro a nivel del suelo | 4 por puesto, distribuidos de manera uniforme |
Unidad de host dedicada | MLWF280FA-PLUS × 1 por stand |
Tipo de filtro | Cartucho de membrana de PTFE |
Eficiencia de filtración | 99,97 % a 0,3 μm |
Control | PLC independiente por unidad, autolimpieza por pulso‑chorro |
Proceso de instalación: Faseado para evitar cualquier interrupción en la producción
El cliente exigió cero tiempo de inactividad en la producción durante la instalación. En particular, el equipo de ingeniería de MoLAND ejecutó el proyecto en tres fases, coordinando con el calendario de mantenimiento del cliente.
Fase 1: Instalación de conductos y preparación estructural (Días 1–5)
Durante la primera fase, el equipo instaló toda la red de conductos, las estructuras de soporte y los respiraderos de extracción durante los paros programados de fin de semana. En particular, los conductos de acero galvanizado fueron prefabricados fuera del sitio y ensamblados en obra mediante conexiones modulares con bridas. Asimismo, se realizaron cortes en los respiraderos de la pared posterior y se equiparon con compuertas ajustables para el balanceo del caudal de aire. Además, el conducto principal se trazó a lo largo del techo del taller para evitar interferir con las operaciones de la grúa.
Fase 2: Instalación de la unidad anfitriona e integración eléctrica (días 6–9)
La unidad central MLWF450 se instaló en el patio de equipos exterior, conectada a la red eléctrica existente de 380 V y al sistema de aire comprimido. En particular, el PLC fue programado para comunicarse con el variador de frecuencia Siemens, lo que permite ajustar automáticamente la velocidad del ventilador en función del número de cabinas activas. Asimismo, cada cabina robótica recibió su propia unidad MLWF280FA-PLUS, instalada junto a la pared exterior de la cabina para minimizar la longitud de los conductos.
Fase 3: Puesta en servicio y verificación del rendimiento (días 10–12)
La fase final incluyó el balanceo del flujo de aire, la puesta a punto del sistema y las pruebas de rendimiento. En particular, los ingenieros de MoLAND utilizaron contadores profesionales de partículas y anemómetros para medir las concentraciones de humos y las velocidades del flujo de aire en múltiples puntos dentro de cada cabina. Además, cada cabina fue sometida a condiciones de carga máxima de soldadura para verificar el rendimiento previsto en el diseño. Como resultado, las ocho cabinas cumplieron los criterios de aceptación desde el primer intento.
Resultados: Mejoras medibles en todos los indicadores de la recolección de polvo en las cabinas de soldadura
Comparación antes y después
Métrico | Antes | Después de | Mejora |
PM2.5 dentro de las cabinas manuales | 800+ μg/m³ | 35 μg/m³ | 96% reduction |
PM2.5 dentro de cabinas robóticas | 520 μg/m³ | 18 μg/m³ | 97% reduction |
Escape de humos hacia el taller | Severo | Despreciable | Prácticamente eliminado |
Inspección de salud ocupacional | Fallido | Aprobado con excelencia | Cumplimiento total |
Frecuencia de reemplazo del filtro | Cada 4–6 semanas | Cada 12–18 meses | Vida útil 10 veces más larga |
Contaminación de los sensores del robot | Limpieza semanal | Cero incidentes | 100% elimination |
Quejas de salud de los soldadores | 20+ por mes | 0 por mes | Cero quejas |
Costo anual de los consumibles del filtro | 96.000 yenes/año | 18.000 yenes/año | Se ahorraron 78.000 yenes |
Retorno de la inversión
La inversión total del sistema fue de aproximadamente 520.000 yenes, incluyendo equipos, conductos, instalación y puesta en marcha. Los ahorros anuales incluyen:
- Consumibles de filtro reducidos: 78.000 yenes/año
- Se eliminó el tiempo de inactividad del robot causado por la contaminación de los sensores: 150.000 yenes anuales
- Penalizaciones evitadas en salud ocupacional: más de 100.000 yenes anuales
- Reducción del consumo energético mediante el control por variador de frecuencia: 45.000 yenes/año
Ahorro anual total: más de 373.000 yenes. Periodo de recuperación: menos de 17 meses.
Decisiones clave de diseño: Por qué este sistema funciona — recolección de polvo en la cabina de soldadura
1. Flujo de aire por corriente cruzada en cabinas de frente abierto
La configuración de corriente cruzada se seleccionó específicamente para las cabinas de frente abierto porque aprovecha la geometría de la cabina. En particular, el aire fresco entra por el frente abierto, fluye horizontalmente junto al soldador y sale por las ranuras de extracción posteriores. Además, este patrón garantiza que los humos nunca atraviesen la zona de respiración del soldador. Asimismo, la velocidad superficial de 0,8 m/s en el frente abierto evita la fuga de humos hacia el taller circundante.
2. Extracción de arriba abajo para cabinas robóticas cerradas
Las cabinas de soldadura robótica se benefician de la extracción desde arriba, ya que los robots operan en posiciones fijas y generan humos con patrones predecibles. En particular, los conductos de extracción instalados en el techo producen un flujo de aire uniforme hacia abajo, arrastrando los humos del arco de soldadura hasta las rejillas de extracción situadas a nivel del suelo. De este modo, el robot y sus sensores sensibles permanecen en un ambiente de aire limpio durante todo el ciclo de soldadura.
3. Arquitectura híbrida centralizada + independiente
En lugar de utilizar un único sistema centralizado para las ocho cabinas, MoLAND diseñó una arquitectura híbrida. En concreto, las cuatro cabinas manuales de frente abierto comparten una unidad central MLWF450 con control por variador de frecuencia. Por su parte, las cuatro cabinas robóticas cuentan cada una con unidades independientes MLWF280FA-PLUS. Además, este enfoque híbrido ofrece tres ventajas: en primer lugar, permite que las cabinas manuales se beneficien del reparto de carga y del ahorro energético gracias al variador de frecuencia; en segundo lugar, otorga a las cabinas robóticas un funcionamiento independiente, de modo que el mantenimiento de una unidad no afecte a las demás; y, en tercer lugar, simplifica la expansión futura: se pueden añadir nuevas cabinas robóticas sin necesidad de modificar el sistema central.
4. Filtración con membrana de PTFE para una vida útil prolongada
Se seleccionaron cartuchos de membrana de PTFE porque los humos de soldadura contienen partículas submicrónicas que obstruyen rápidamente los medios filtrantes convencionales. En particular, la superficie lisa de la membrana de PTFE impide la penetración profunda de las partículas. Además, la limpieza por pulso‑chorro permite recuperar casi por completo el caudal de aire tras cada ciclo de limpieza. En consecuencia, los cartuchos mantienen un rendimiento constante durante 12 a 18 meses antes de requerir su sustitución. Asimismo, el aire filtrado alcanza una calidad adecuada para la recirculación en interiores, lo que elimina la penalización energética asociada a la evacuación del aire acondicionado del taller.
Desafíos comunes en la recolección de polvo en cabinas de soldadura — y cómo resolverlos
Desafío 1: Escape de humos por la cara abierta
Las cabinas de frente abierto son propensas a la fuga de humos cuando el diseño del flujo de aire es insuficiente. En particular, un volumen de extracción inadecuado o una colocación incorrecta de las ranuras permite que los humos se escapen por la cara abierta. Por lo tanto, la solución consiste en garantizar una velocidad de paso adecuada en la cara (mínimo 0,7 m/s) y situar las ranuras de extracción a la altura correcta para capturar la columna térmica antes de que alcance la abertura de la cabina.
Desafío 2: Interferencia de la grúa con las tuberías de conductos
Las operaciones con grúas pórtico son frecuentes en los talleres de fabricación pesada. En particular, el movimiento de la grúa genera corrientes de aire transversales intensas que alteran los patrones de flujo del sistema de extracción. Además, los ganchos y cables de la grúa pueden colisionar con las conducciones de aire mal ubicadas. Por consiguiente, el trazado de las conductas debe planificarse de modo que evite el área de acción de la grúa. Asimismo, se pueden emplear tramos flexibles de conducta o conexiones telescópicas para permitir el paso de la grúa sin interrumpir el sistema de extracción.
Desafío 3: Procesos de soldadura variables dentro de un mismo puesto de trabajo
Muchos talleres utilizan el mismo puesto de trabajo para distintos procesos de soldadura; por ejemplo, la soldadura MIG para espesores gruesos y la soldadura TIG para los pasos de acabado. En particular, cada proceso genera volúmenes de humos y tamaños de partículas diferentes. Por ello, el sistema de captación de polvo debe poder adaptarse a esta variabilidad sin comprometer la eficiencia de captura. Además, la extracción de velocidad variable, con ajuste manual o automático, aborda este desafío de manera eficaz.
Desafío 4: Humos a alta temperatura procedentes de procesos de servicio intensivo
Los procesos de soldadura de alta resistencia, como la soldadura por arco sumergido (SAW) y el escarificado con arco de carbono, generan humos a temperaturas extremadamente elevadas. En particular, estos humos pueden superar los 200 °C en la fuente de emisión. Por lo tanto, los cartuchos filtrantes estándar no pueden soportar tales temperaturas. En consecuencia, las aplicaciones a altas temperaturas requieren medios filtrantes especializados o dispositivos antichispas ubicados aguas arriba de la unidad de filtración.
Soluciones de recolección de polvo para cabinas de soldadura MoLAND
MoLAND diseña y fabrica sistemas completos de captación de polvo para cabinas de soldadura, destinados a la industria manufacturera pesada, la fabricación de estructuras de acero y las aplicaciones generales de trabajo en metal. En particular, nuestras soluciones incluyen:
- Diseño personalizado del flujo de aire en la cabina — configuraciones de flujo cruzado, de flujo descendente o de arriba abajo, adaptadas a su tipo de cabina y a su proceso de soldadura
- Opciones de extracción centralizadas e independientes — arquitecturas híbridas que equilibran la eficiencia energética con la flexibilidad operativa
- Filtración con membrana de PTFE — Eficiencia del 99,97 % a 0,3 μm, con limpieza automática por pulso‑chorro y una vida útil del cartucho de 12 a 18 meses
- Control inteligente VFD de Siemens — ajuste automático de la velocidad del ventilador basado en el número de cabinas activas y la medición de la presión en los conductos
- Diseño modular de conductos — conductos de acero galvanizado prefabricados con conexiones de brida para una instalación rápida en obra
- Monitoreo inteligente MoLAND — seguimiento en tiempo real de la presión, alertas de saturación del filtro y diagnóstico remoto para un mantenimiento proactivo
¿Listo para transformar sus cabinas de soldadura en estaciones de trabajo limpias y seguras? Captación de polvo en cabinas de soldadura
Cada cabina de soldadura merece un sistema de captación de polvo que se ajuste a su intensidad operativa. Un diseño adecuado protege la salud del soldador, evita la salida de humos y garantiza el cumplimiento ambiental, todo ello sin interrumpir la producción.
Póngase en contacto con MoLAND hoy mismo para obtener una evaluación gratuita del puesto de trabajo en el sitio y un diseño personalizado de sistema de recolección de polvo.


Contáctenos
Habitación 201, Calle Jingshi n.º 11889, Subdistrito de Ping'an, Distrito de Changqing, Ciudad de Jinan

Productos principales