

Captación de polvo en estaciones de soldadura: guía técnica completa para la extracción de humos en múltiples estaciones
Contáctenospara información sobre envíos, entregas y pagos.
Categoría de productos
Lista de etiquetas
- Descripción del producto
-
Por qué la recolección de polvo en estaciones de soldadura múltiples
Captación de polvo en estaciones de soldadura. Los talleres de fabricación metálica que cuentan con múltiples estaciones de soldadura enfrentan un problema acumulativo de calidad del aire. En particular, cada punto de soldadura genera humos peligrosos que contienen compuestos de manganeso, óxido de hierro y cromo. Además, cuando varias estaciones funcionan simultáneamente, las concentraciones de contaminantes se multiplican en lugar de sumarse simplemente. Por ello, los extractores portátiles individuales instalados en cada estación suelen resultar insuficientes para mantener una calidad del aire aceptable en todo el taller.
Un sistema centralizado de captación de polvo de soldadura aborda este desafío de manera fundamentalmente distinta. En lugar de instalar unidades independientes en cada puesto de trabajo, una única unidad principal de alta capacidad atiende todos los puntos de extracción mediante una red de conductos diseñada específicamente. En consecuencia, el mantenimiento se concentra en un único sistema de filtración, y la inversión total en equipos disminuye de forma significativa en comparación con la adquisición de múltiples máquinas individuales.
Además, los sistemas centralizados permiten una gestión inteligente del flujo de aire. En particular, los variadores de frecuencia ajustan la velocidad del ventilador en función del número de estaciones en funcionamiento. De este modo, el consumo energético se reduce considerablemente durante las operaciones a carga parcial. Asimismo, la filtración centralizada con cartuchos de membrana de PTFE alcanza una eficiencia del 99,97 % frente a partículas de hasta 0,3 micrómetros. En consecuencia, el aire filtrado cumple con las normas de recirculación interior, eliminando la penalización energética asociada a la evacuación del aire acondicionado al exterior.
¿Qué es un sistema centralizado de recolección de polvo para estaciones de soldadura?
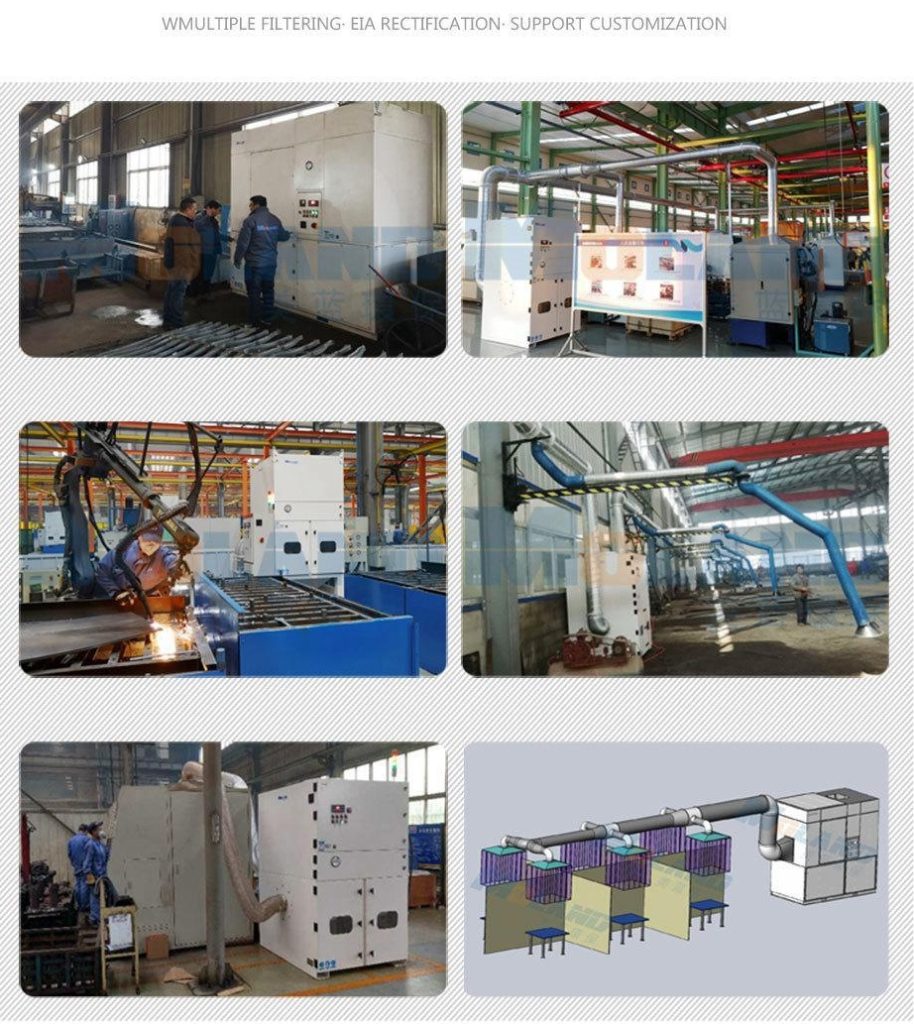
Un sistema centralizado de captación de polvo de soldadura es una solución de extracción de humos multipuesto en la que una única unidad de filtración principal se conecta a múltiples estaciones de trabajo de soldadura mediante una red de conductos. En particular, cada estación de trabajo cuenta con un dispositivo de captación —como un brazo aspirador, una campana de succión o una cabina de encapsulamiento— que recoge los humos en su fuente. Además, los conductos secundarios confluyen en un conducto principal que conduce a la unidad de filtración central. De este modo, todos los humos de soldadura procedentes de cada estación conectada son filtrados por un único sistema de alta eficiencia.
Esta arquitectura difiere fundamentalmente de los extractores individuales portátiles o de pared. En particular, los equipos individuales atienden una sola estación cada uno. Por lo tanto, un taller con veinte puntos de soldadura requiere veinte máquinas independientes, cada una con su propio filtro, motor y programa de mantenimiento. En cambio, un sistema centralizado abastece a los veinte puntos con una única unidad principal. Como resultado, la huella física total, la carga de mantenimiento y los costos operativos a largo plazo disminuyen de manera significativa.
Cuándo elegir entre un sistema centralizado y uno individual de extracción de polvo para puestos de trabajo de soldadura
La elección entre sistemas centralizados e individuales depende de varios factores prácticos. En particular, las siguientes condiciones favorecen la recolección centralizada de polvo de soldadura:
- Cinco o más estaciones de soldadura operando en la misma área de taller. Además, cuanto mayor sea el número de estaciones implicadas, mayor será la ventaja de costos que ofrece la centralización.
- Estaciones en posiciones relativamente fijas donde la instalación permanente de la red de conductos es factible. Además, reubicar las estaciones después de la instalación de los conductos requiere modificar el sistema.
- Operación simultánea de múltiples estaciones donde debe mantenerse un rendimiento de extracción constante en todos los puntos activos
- La eficiencia energética como prioridad donde la adaptación de carga basada en variadores de frecuencia aporta ahorros significativos en comparación con los equipos individuales de velocidad constante
- Talleres con espacio de piso limitado donde la consolidación de equipos en un solo lugar libera espacio de producción
Por el contrario, las unidades individuales pueden resultar más adecuadas cuando las estaciones de soldadura son pocas, están ampliamente dispersas o se trasladan con frecuencia. Además, los talleres muy pequeños que cuentan con dos o tres puntos de soldadura ocasionales pueden considerar que los extractores portátiles son más económicos.
Arquitectura de sistema centralizada: tres componentes principales — estación de soldadura y recolección de polvo
Dispositivos de captura en cada estación de soldadura
El primer componente es el dispositivo de captura de humos instalado en cada puesto de trabajo. En particular, la selección depende del proceso de soldadura y de las características de la pieza de trabajo:
- Brazos de succión flexibles — Ideal para la soldadura manual, donde los operarios se desplazan entre las juntas. Además, los brazos con rotación de 360 grados y un alcance de 3 a 4 metros cubren todo el volumen de trabajo. Por lo tanto, los soldadores pueden colocar la campana exactamente sobre cada soldadura sin interrumpir su flujo de trabajo.
- Campanas de extracción de techo — Adecuado para estaciones de soldadura de posición fija con piezas de trabajo de tamaño moderado. Además, la campana captura los humos ascendentes de forma automática, sin necesidad de intervención del operador. En consecuencia, la eficacia de captura se mantiene constante turno tras turno.
- Campanas de encerramiento — Diseñado para células de soldadura robótica o estaciones de trabajo dedicadas. Además, los recintos parciales confinan los humos dentro de una zona de captación definida. Por lo tanto, la eficiencia de extracción alcanza niveles máximos incluso bajo cargas elevadas de humos.
- Campanas de extracción laterales — Eficaz para el escarificado con arco de carbono y para operaciones de corte de alta resistencia. En particular, la campana de gran formato crea una potente zona de captación lateral. Como resultado, las emisiones de partículas en altos volúmenes se interceptan antes de dispersarse por el taller.
Red de conductos: Ingeniería de distribución del flujo de aire, estación de trabajo de soldadura y recolección de polvo
El segundo componente es la red de conductos que conecta todos los dispositivos de captura con la unidad central. En particular, el diseño de los conductos determina si el sistema proporciona una extracción equilibrada en cada estación. Por lo tanto, tres principios de ingeniería rigen un diseño adecuado de los conductos:
Primero, La velocidad de transporte debe mantenerse entre 10 y 18 metros por segundo. a lo largo de todo el sistema de conductos. Además, las velocidades inferiores a este rango permiten que el polvo se acumule en el interior de los tubos. En consecuencia, con el tiempo se forman obstrucciones que reducen el caudal de aire hacia las estaciones situadas aguas abajo. Por ello, los diámetros de los conductos deben calcularse con precisión, teniendo en cuenta el volumen de aire en cada ramal y en la tubería principal.
Segundo, Los reguladores de caudal deben instalarse en cada punto de extracción. Además, estos reguladores permiten a los operadores cerrar las estaciones inactivas. En consecuencia, el flujo de aire se redirige hacia las estaciones de trabajo activas, manteniendo una velocidad de captura adecuada. Asimismo, las posiciones de los reguladores facilitan el balanceo del sistema durante la puesta en servicio, garantizando que cada estación reciba el caudal de aire previsto en su diseño.
Tercero, El trazado de los conductos debe minimizar los codos y las transiciones. En particular, cada codo, pieza en T y reductor aumenta la resistencia a la presión estática. Por lo tanto, el ventilador debe vencer esta resistencia total para proporcionar el caudal de aire requerido. Además, pérdidas de carga excesivas incrementan el consumo energético y pueden exigir un motor de mayor potencia. En consecuencia, una planificación cuidadosa del trazado, con transiciones graduales y un número mínimo de accesorios, optimiza tanto el rendimiento como el costo.
Unidad Central de Filtración: El Corazón del Sistema
El tercer componente es el propio colector central de polvo. En particular, los sistemas modernos de recolección centralizada de polvo de soldadura utilizan cartuchos de filtro de membrana de PTFE como medio de filtración primario. Además, estos cartuchos alcanzan una eficiencia del 99,97 % frente a partículas de hasta 0,3 micrones. Por lo tanto, el aire filtrado cumple con las normas de recirculación en interiores sin necesidad de evacuación externa.
Además, la unidad de filtración incorpora un sistema automático de limpieza por pulso de aire. En concreto, pulsos de aire comprimido desprenden el polvo acumulado de la superficie del cartucho a intervalos regulares. De este modo, los cartuchos mantienen una resistencia al flujo de aire constante durante períodos de servicio prolongados. Asimismo, los cartuchos con membrana de PTFE suelen tener una vida útil de tres a cinco años bajo cargas normales de humos de soldadura. En consecuencia, la frecuencia de sustitución y los costos de consumibles se mantienen bajos.
Además, el diseño de la carcasa del filtro influye en la utilización del espacio en el taller. En particular, los colectores de cartuchos inclinados reducen la huella del equipo entre un 30 y un 40 % en comparación con los diseños verticales tradicionales. Por lo tanto, la unidad central puede instalarse en espacios reducidos entre las líneas de producción sin interrumpir el flujo de trabajo.
Control inteligente de variadores de frecuencia: operación energéticamente eficiente para cargas de trabajo variables en estaciones de soldadura con sistema de recolección de polvo
El problema de la carga parcial en talleres con múltiples estaciones de trabajo
Ningún taller opera simultáneamente todas las estaciones de soldadura en todo momento. En particular, los operarios toman descansos, cambian de turno y pasan de una tarea a otra. Por lo tanto, un sistema centralizado diseñado para la carga máxima desperdicia una cantidad significativa de energía cuando solo una fracción de las estaciones está en funcionamiento. Además, el consumo de potencia del ventilador sigue la ley del cubo: la potencia depende del cubo de la velocidad de rotación. En consecuencia, incluso reducciones pequeñas en la velocidad del ventilador generan ahorros energéticos considerables.
Cómo la control de VFD resuelve el problema
Un variador de frecuencia integrado con detección de presión resuelve automáticamente el problema de la carga parcial. En particular, cada rama de extracción cuenta con un registro que se cierra cuando la estación está inactiva. Además, un sensor de presión monitorea de forma continua el conducto principal. Cuando los registros se cierran, la presión en el conducto aumenta; en consecuencia, el sensor envía una señal al variador para reducir la velocidad del ventilador. De este modo, el motor consume únicamente la energía necesaria para el número actual de estaciones activas.
Por el contrario, cuando se ponen en funcionamiento estaciones adicionales, la presión en el conducto disminuye. Por ello, el sensor activa el variador de frecuencia para aumentar la velocidad del ventilador. Además, esta respuesta se produce en cuestión de segundos, lo que permite mantener una succión constante en todas las estaciones de trabajo en servicio. En consecuencia, los operadores nunca experimentan una reducción en el rendimiento de captación, independientemente del número de estaciones en funcionamiento.
Ahorro de energía cuantificado
El ahorro energético obtenido con el control mediante variadores de frecuencia es significativo. En particular, reducir la velocidad del ventilador en un 20 por ciento disminuye el consumo de energía en aproximadamente un 50 por ciento. Asimismo, al reducir la velocidad en un 30 por ciento, el ahorro ronda el 66 por ciento. En un taller típico, donde solo entre el 50 y el 70 por ciento de las estaciones están en funcionamiento en cualquier momento, el ahorro medio de energía oscila entre el 40 y el 60 por ciento en comparación con un funcionamiento a velocidad constante.
Además, una velocidad de ventilador más baja reduce el desgaste mecánico de los rodamientos, las correas y los impulsores. Por lo tanto, se prolongan los intervalos de mantenimiento. Asimismo, un funcionamiento más silencioso a menor velocidad mejora el ambiente del taller. En consecuencia, tanto los costos de operación como el confort del personal mejoran de manera simultánea.
Referencia rápida para el dimensionamiento de conductos en sistemas centralizados
El diámetro adecuado del conducto garantiza una velocidad de transporte suficiente sin pérdidas de presión excesivas. En particular, la siguiente referencia relaciona los caudales de aire más comunes con los tamaños de conducto correspondientes:
Tabla
Volumen de aire (m³/h)
Diámetro del conducto (mm)
Velocidad de transporte (m/s)
2.000
φ200
17.7
3.000
φ250
17.0
5.000
φ315
17.8
8.000
φ400
17.7
12,000
φ500
17.0
18,000
φ630
16.0
Por lo tanto, los diámetros de los conductos se seleccionan de modo que la velocidad de transporte se mantenga en el rango de 10 a 18 m/s. Además, los diámetros de las tuberías principales aumentan progresivamente a medida que convergen los conductos secundarios. En consecuencia, la velocidad se mantiene adecuada a lo largo de toda la red.
Recolección de polvo centralizada frente a individual: comparación completa
Tabla
Parámetro
Sistema centralizado
Unidades individuales
Número de máquinas
1 unidad anfitriona
1 por estación
Espacio de piso
Compacto, en una sola ubicación
Distribuido a lo largo del taller
Enfoque en el mantenimiento
Sistema único
Múltiples unidades independientes
Reemplazo del filtro
Un juego de cartuchos
Un juego por unidad
Eficiencia energética
El VFD se ajusta a las estaciones activas
Cada unidad funciona a velocidad constante.
Instalación de conductos
Obligatorio
No requerido
Inversión inicial
Tarifa más baja por estación a partir de 5 estaciones
Mayor por estación
Flexibilidad para la reubicación de estaciones
Requiere modificación del conducto
Simplemente mueva la unidad
Ruido
Centralizado en una sola ubicación
Ruido en cada estación
Eficiencia de filtración
Cartuchos de PTFE, 99,97%
Varía según el tipo de unidad
Por lo tanto, los sistemas centralizados ofrecen una mejor rentabilidad y un rendimiento superior cuando el número de estaciones de soldadura supera aproximadamente cinco. Además, las ventajas se acentúan a medida que aumenta el número de estaciones. En cambio, las unidades individuales proporcionan mayor flexibilidad en talleres con pocas estaciones o con estaciones móviles.
Caso de proyecto: Extracción centralizada de polvo para más de 70… Estaciones de soldadura
Un fabricante de piezas automotrices de joint venture sino‑estadounidense operaba más de 60 estaciones de soldadura manual y más de 10 estaciones de soldadura robotizada en dos talleres. En consecuencia, las emisiones fugitivas de humos de soldadura generaban graves problemas de calidad del aire y de cumplimiento normativo. Además, la gran cantidad de puntos de emisión hacía impracticables los sistemas de captación independientes. Por ello, Meilan instaló dos sistemas centralizados de extracción de polvo —uno por taller— para lograr una cobertura total del control de humos.
Diseño del sistema
Cada taller contó con un colector de polvo de cartucho inclinado dedicado. En particular, el diseño compacto de la carcasa redujo el espacio en el suelo entre un 30 y un 40 por ciento en comparación con los colectores de cartucho verticales. Además, las estaciones de soldadura manual utilizaban brazos de aspiración flexibles con rotación de 360 grados; así, los operarios ubicaban las campanas de captura directamente sobre cada junta de soldadura. Asimismo, las estaciones de soldadura robotizada emplearon campanas de encerramiento fijas para garantizar una captura constante de los humos.
La red de conductos conectaba todos los más de 70 puntos de extracción mediante tuberías de acero galvanizado. Además, cada rama incorporaba un registro manual para el aislamiento de la estación. Por otra parte, los diámetros de los conductos se calcularon de modo que se mantuviera una velocidad de transporte de 10 a 18 m/s. En consecuencia, el polvo no se depositaba en el interior de las tuberías.
Control inteligente con variador de frecuencia Siemens
El variador de frecuencia de Siemens ajustaba automáticamente la velocidad del ventilador en función de la medición de la presión en el conducto. En particular, cuando los operadores cerraban las compuertas en las estaciones inactivas, el variador reducía proporcionalmente la velocidad del motor. Como resultado, el sistema consumía únicamente la energía necesaria para las estaciones activas. Además, este control inteligente disminuyó el consumo medio de energía en aproximadamente un 50 % en comparación con el funcionamiento a velocidad constante.
Resultados
- Calidad del aire : Las concentraciones de humos de soldadura disminuyeron hasta quedar muy por debajo de los límites de exposición laboral en ambos talleres
- Ahorro de energía : Reducción promedio del 50 % en el consumo de energía del ventilador mediante la adaptación de la carga con variador de frecuencia
- Eficiencia del mantenimiento : Dos unidades centrales sustituyeron a lo que habrían sido más de 70 máquinas individuales. Por lo tanto, el reemplazo de los filtros y el mantenimiento se concentraron en apenas cuatro conjuntos de cartuchos.
- Cumplimiento : Ambos talleres aprobaron las inspecciones ambientales con registros de emisiones limpias
Caso de proyecto: Extracción centralizada de doble sistema para procesos de soldadura mixtos
Una planta de fabricación en Shenyang enfrentaba desafíos en la calidad del aire en dos zonas de soldadura distintas. En particular, la primera zona albergaba seis puestos de soldadura manual que procesaban piezas de gran tamaño de hasta 6,5 metros de longitud. Asimismo, la segunda zona contaba con tres estaciones de escarificación por arco de carbono, las cuales generaban cargas de humos considerablemente más elevadas que las de la soldadura convencional.
Diseño del sistema
Meilan propuso una estrategia centralizada de doble vía. En concreto, un sistema de 8.000 m³/h atendía las seis estaciones de soldadura manual. Además, cada estación manual estaba equipada con una viga transversal de 4 metros combinada con un brazo de aspiración articulado de 3 metros. De este modo, el alcance conjunto cubría todo el volumen de trabajo de 6,5 metros sin necesidad de reposicionar el equipo.
Para la zona de desbaste con arco de carbono, tres unidades independientes de 6.000 m³/h atendían individualmente a las tres estaciones. Además, cada estación contaba con una campana de aspiración lateral de gran formato, con dimensiones de 2,2 m × 0,8 m × 1,7 m. En consecuencia, las emisiones de partículas pesadas se capturaban en su origen antes de que se dispersaran.
Resultados
- Manipulación de piezas de trabajo de gran tamaño : La combinación de travesaño y brazo proporciona un alcance ilimitado en todo el volumen de soldadura
- Gestión de humos pesados : Las unidades dedicadas a la escarificación con arco de carbono mantuvieron una extracción constante bajo carga máxima
- Eficiencia energética : El control independiente de las estaciones implicaba que solo las estaciones activas consumían energía.
- Cumplimiento : Se cumplen los requisitos de inspección ambiental en ambas zonas
Soluciones centralizadas de recolección de polvo de soldadura de Moland
Moland diseña y fabrica sistemas centralizados de captación de polvo de soldadura adaptados a la configuración de cada taller. En particular, entre sus características principales se encuentran:
- Diseño personalizado de redes de conductos con cálculos precisos del diámetro que garantizan una velocidad de transporte de 10 a 18 m/s
- Múltiples opciones de dispositivos de captura — brazos de aspiración, campanas de techo, campanas de encerramiento y campanas de aspiración lateral adaptadas a cada proceso de soldadura
- Cartuchos de filtro de membrana de PTFE con una eficiencia del 99,97 % y limpieza automática por pulso‑chorro
- Carcasa inclinada para cartucho reducción de la huella en un 30-40% en comparación con los diseños verticales
- Control inteligente VFD de Siemens con ajuste automático de frecuencia mediante detección de presión
- Sistema de monitoreo inteligente Moland con seguimiento de la presión en tiempo real, alertas de saturación del filtro y diagnóstico remoto
¿Listo para sustituir decenas de extractores individuales por un único sistema centralizado e inteligente?
¿Cuánto podría ahorrar su taller en energía, mantenimiento y espacio de piso al pasar de equipos individuales dispersos a un sistema centralizado de captación de polvo de soldadura?
Captación de polvo en estaciones de soldadura: guía técnica completa para la extracción de humos en múltiples estaciones
Contáctenospara información sobre envíos, entregas y pagos.
Compartir en


Categoría de productos
Lista de etiquetas
Productos relacionados


■ Sistema de control inteligente PLC
■ Sistema inteligente de alarmas de fallas
■ Cartucho de filtro recubierto de PTFE retardante de llama
■ Eficiencia de filtración del 99,97 % para partículas de 0,3 µm
■ Limpieza automática por chorro de pulso
Más de 10 años de experiencia en el sector — calidad en la que puede confiar

Características
■ Control inteligente mediante PLC
■ Doble motor, doble control independiente
■ Cartucho de filtro recubierto de PTFE retardante de llama
■ Eficiencia de filtración del 99,97 % para partículas de 0,3 µm
■ Limpieza automática por chorro de pulso
Más de 10 años de experiencia en el sector — Calidad en la que puede confiar

Contáctenos
Habitación 201, Calle Jingshi n.º 11889, Subdistrito de Ping'an, Distrito de Changqing, Ciudad de Jinan

Productos principales