

Purificación de gases de escape con carbón activado: Guía completa sobre sistemas industriales de adsorción de COV
Contáctenospara información sobre envíos, entregas y pagos.
Categoría de productos
Lista de etiquetas
- Descripción del producto
-
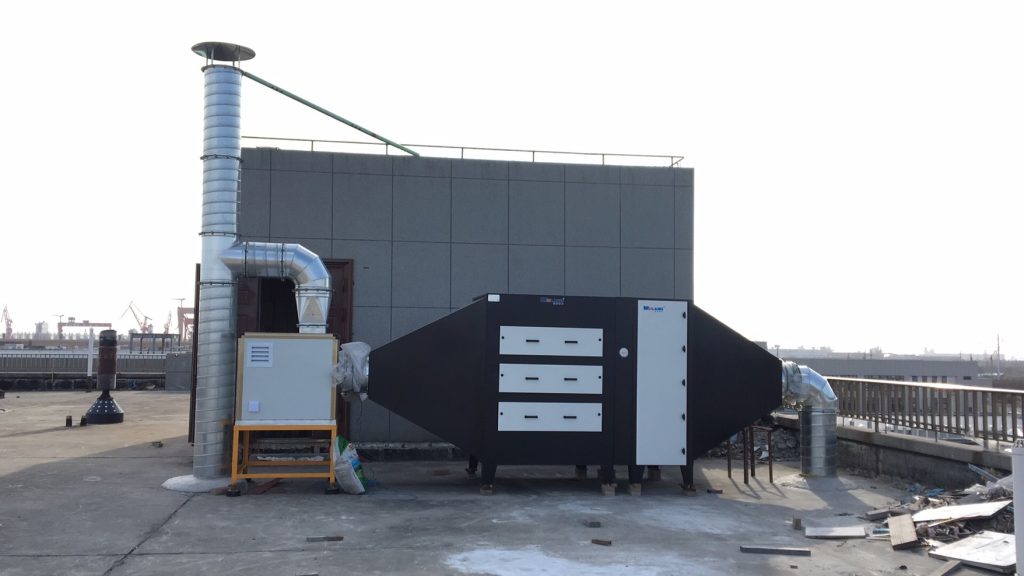
Meta descripción: Descubra cómo los sistemas de purificación de gases de escape con carbón activado eliminan los compuestos orgánicos volátiles (COV) industriales mediante adsorción, desde lechos de carbón autónomos hasta combinaciones de adsorción‑desorción y oxidación catalítica que logran una eliminación del 99 % y cumplen con requisitos de eficiencia energética.
Palabras clave: purificación de gases de escape con carbón activado, adsorción de COV por carbón activado, sistema industrial de tratamiento de COV, desorción por adsorción en carbón activado, eliminación de COV mediante oxidación catalítica, tratamiento de gases de escape con carbón activado en forma de panal, purificación de gases residuales con carbón activado, adsorción de COV por carbón activado
Palabra clave principal: Purificación de gases residuales con carbón activado / Purificación de gases residuales con carbón activado
Por qué las instalaciones industriales necesitan Purificación de gases de escape con carbón activado
Los compuestos orgánicos volátiles (COV) figuran entre los contaminantes atmosféricos industriales más regulados a nivel mundial. En particular, incluyen disolventes como el tolueno, el xileno, el benceno, la acetona y el acetato de etilo, que se emiten durante procesos de pintura, impresión, transformación química y fabricación farmacéutica. Además, estos compuestos contribuyen a la formación de ozono troposférico, representan graves riesgos para la salud y han dado lugar a una aplicación cada vez más estricta de la normativa ambiental. En consecuencia, la purificación de gases de escape mediante carbón activado se ha convertido en la tecnología más ampliamente empleada para el control de COV en la industria, y las instalaciones que no la implementan se exponen a paralizaciones de la producción, cuantiosas sanciones económicas y daños a su reputación.
La purificación de gases de escape con carbón activado aborda este desafío ofreciendo la mayor cobertura de compuestos entre las tecnologías disponibles. En particular, la estructura microporosa del carbón activado —con áreas superficiales específicas que oscilan entre 500 y 1500 m²/g— captura moléculas orgánicas mediante adsorción física impulsada por fuerzas de Van der Waals. Por ello, elimina eficazmente los COV no polares y débilmente polares que otras tecnologías tienen dificultades para tratar.
Además, los sistemas de carbón activado ofrecen una ventaja única: la recuperación de disolventes. A diferencia de los oxidadores térmicos, que destruyen los compuestos orgánicos volátiles capturados, la adsorción en carbón mantiene estos compuestos intactos. En consecuencia, las instalaciones pueden recuperar y reutilizar disolventes valiosos, logrando períodos de retorno de la inversión de uno a tres años en aplicaciones de alta concentración.
¿Qué es la purificación de gases de escape con carbón activado?
La purificación de gases de escape con carbón activado es una tecnología de tratamiento del aire basada en la adsorción que elimina los compuestos orgánicos volátiles (COV) y los compuestos odoríferos de los flujos de gases de escape industriales. En particular, el aire contaminado atraviesa un lecho de carbón activado, donde las moléculas orgánicas quedan atrapadas en la estructura microporosa del carbono. De este modo, el aire limpio sale del sistema cumpliendo con las normativas de emisión.
La tecnología funciona en dos modos fundamentales. En primer lugar, adsorción autónoma Los sistemas capturan los COV en lechos de carbón desechables o reemplazables. Además, una vez que el carbón alcanza la saturación, se sustituye por un medio nuevo. Este modo resulta adecuado para situaciones de emisión intermitente y de baja concentración. En segundo lugar, adsorption-desorption Los sistemas regeneran el carbón in situ mediante aire caliente, vapor o nitrógeno. Además, la corriente de COV de alta concentración desorbida se trata posteriormente por oxidación catalítica (CO/RCO) o se recupera mediante condensación. En consecuencia, el carbón puede reutilizarse durante miles de ciclos, lo que reduce de manera significativa los residuos consumibles.
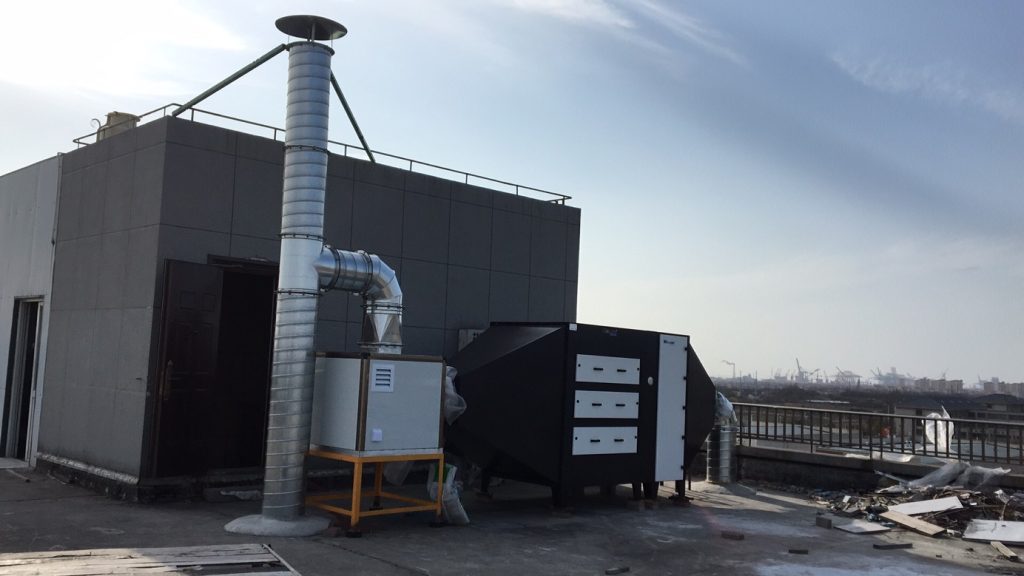
Tipos de carbón activado para el tratamiento industrial de COV: purificación de gases de escape con carbón activado
Carbón activado en panal de abejas
El carbón activado en panal de abeja presenta una estructura monolítica con canales paralelos. En particular, su área superficial específica alcanza 1000 m²/g o superior. Además, la geometría de los canales garantiza una resistencia al flujo de aire equivalente a apenas una décima parte de la del carbón granular. Por ello, resulta ideal para corrientes de escape de gran caudal y baja concentración, donde es fundamental mantener una baja pérdida de carga.
Además, el carbón en panal de abeja se adapta especialmente bien a los sistemas de adsorción‑desorción. En particular, su estructura de canales uniformes permite una distribución homogénea del aire caliente durante la desorción. En consecuencia, la eficiencia de regeneración aumenta mientras que el consumo energético disminuye. Sin embargo, el carbón en panal de abeja suele presentar un índice de yodo más bajo (≥650 mg/g) en comparación con el carbón columnar. Por ello, resulta más adecuado para concentraciones de efluentes inferiores a 300 mg/m³.
Carbón activado en forma de columnas (peletizado) para la purificación de gases de escape
El carbón activado columnar se obtiene mediante la extrusión en pellets cilíndricos de forma uniforme. En particular, su índice de yodo alcanza 800 mg/g o más. Además, la forma granulada en pellets ofrece una menor pérdida de carga, una distribución del flujo más homogénea y una mayor resistencia mecánica en comparación con el carbón granular. Por ello, constituye la opción por defecto para los sistemas industriales de lecho profundo.
Además, el carbón en forma de columna soporta eficazmente concentraciones más elevadas de COV. En particular, su mayor capacidad de adsorción prolonga el intervalo entre ciclos de desorción. En consecuencia, los costos operativos disminuyen en aplicaciones de concentración media (300–1000 mg/m³). Asimismo, la alta dureza del gránulo (>95%) garantiza una mayor durabilidad durante los repetidos ciclos de regeneración térmica.
Purificación de gases de escape con carbón activado granular (GAC)
El carbón activado granular ofrece la mayor superficie específica por unidad de volumen entre las tres formas. En particular, presenta cinéticas de adsorción más rápidas gracias a su tamaño de partícula más pequeño. Sin embargo, el carbón activado granular genera una caída de presión mayor y produce más polvo durante su manipulación. Por ello, suele emplearse en aplicaciones en las que la profundidad del lecho es limitada y se prioriza una adsorción rápida.
Guía de selección de tipos de carbono
Parámetro
Panal de miel
Columnar
Granular (GAC)
Índice de yodo
≥650 mg/g
≥800 mg/g
≥800 mg/g
Área superficial específica
≥1000 m²/g
800–1200 m²/g
800–1500 m²/g
Caída de presión
Más bajo
Bajo
Más alto
Ideal para la concentración de COV
<300 mg/m³
300–1000 mg/m³
Variable
Resistencia mecánica
Moderado
Más alto
Bajo
Idoneidad para la desorción
Excelente
Excelente
Moderado
Vida útil típica
1,5–2 años
2–3 años
1–2 años
En consecuencia, el tipo de carbón debe ajustarse a las características específicas del gas de escape. Además, una selección incorrecta puede provocar una saturación prematura o un aumento innecesario de los costos.
Tres configuraciones del sistema para la purificación de gases de escape con carbón activado
Configuración 1: Adsorción de carbón activado autónoma
La configuración más sencilla y rentable. En concreto, el aire de escape atraviesa uno o varios lechos de carbón activado dispuestos en serie. Además, cuando el carbón alcanza la saturación, se sustituye por un medio nuevo. Por ello, esta configuración resulta adecuada para instalaciones con bajas concentraciones de COV, operaciones intermitentes o presupuestos limitados.
Los parámetros clave de diseño incluyen:
- Velocidad de entrada : 0,3–0,8 m/s a través del lecho de carbón
- Tiempo de contacto con la cama vacía (EBCT) : 0,8–1,5 segundos para aplicaciones estándar
- Profundidad de la cama : 0,3–1,0 metros según la carga de COV
- Configuración : Por lo general, dos camas dispuestas en configuración de avance‑retraso para una protección continua
Además, los sistemas autónomos alcanzan una eficiencia de eliminación del 90–95 % para los COV no polares. En consecuencia, resultan adecuados para numerosas situaciones de cumplimiento en las que las concentraciones de entrada son moderadas. Sin embargo, el costo continuo del reemplazo del carbón activado y la gestión de residuos peligrosos debe incluirse en el costo total de propiedad.
Configuración 2: Adsorción‑dessorción con carbón activado + oxidación catalítica (CO)
Esta configuración aborda el problema de los residuos consumibles de los sistemas autónomos. En particular, funciona en dos fases alternas:
Fase de adsorción El aire de escape pasa a través del lecho de carbón, donde se capturan los COV. Además, el aire limpio se evacua a la atmósfera. Por lo general, dos lechos funcionan en modo de adsorción mientras uno permanece en espera para la desorción. De este modo, se garantiza un tratamiento continuo.
Fase de desorción y oxidación catalítica Cuando el carbón alcanza la saturación, se hace pasar aire caliente a 120–150 °C a través del lecho en flujo inverso. De este modo, se desorben los COV capturados, obteniéndose un flujo concentrado con una concentración entre 10 y 30 veces superior a la inicial. En consecuencia, este flujo de pequeño volumen y alta concentración se introduce en la cámara de oxidación catalítica, donde un catalizador de metales preciosos (Pt/Pd) oxida los COV a CO₂ y H₂O a temperaturas de 250–400 °C. Mientras tanto, el lecho de carbón se enfría y vuelve a su función de adsorción.
Las ventajas son significativas:
- Reutilización del carbono : El carbón activado se regenera in situ, lo que reduce su reemplazo a una vez cada 1,5–3 años. En consecuencia, la generación de residuos peligrosos disminuye en más del 90%.
- Eficiencia energética : La corriente de desorción concentrada requiere mucha menos energía para su oxidación que el efluente diluido a volumen completo. Además, la recuperación de calor del oxidador catalítico precalienta el aire de desorción entrante.
- Alta tasa de eliminación : La eficiencia global de destrucción de COV alcanza entre el 97 % y el 99 %. Por lo tanto, las emisiones se mantienen constantemente por debajo de 20 mg/m³.
- Menor costo de capital : La inversión suele ser un 40–50 % inferior a la de RTO para la misma capacidad de caudal de aire.
Configuración 3: Adsorción‑dessorción con carbón activo + purificación de gases de escape con carbón activo RCO
La variante RCO (Oxidador Catalítico Regenerativo) incorpora medios de intercambio de calor cerámicos en la etapa de oxidación catalítica. En particular, los lechos cerámicos recuperan más del 95 % del calor de reacción. Por lo tanto, una vez que el sistema alcanza su temperatura de operación, pasa a ser autotérmico: el calor liberado al oxidar los COV mantiene el proceso de combustión sin necesidad de combustible externo.
Además, esta configuración resulta ideal para instalaciones de producción continua con concentraciones moderadas de COV. En particular, cuando el caudal concentrado de desorción supera aproximadamente 2000 ppm, la reacción exotérmica aporta la energía suficiente para mantener la temperatura del catalizador. En consecuencia, el consumo de combustible se reduce casi a cero durante el funcionamiento en régimen estacionario.
Además, la configuración del RCO no produce NOx térmico, ya que la temperatura de operación (300–400 °C) se encuentra muy por debajo del umbral para la formación de NOx térmico. Por lo tanto, ofrece ventajas tanto ambientales como regulatorias en comparación con los oxidadores térmicos de alta temperatura.
Pretratamiento crítico antes de los lechos de carbón activado: purificación de gases de escape con carbón activado
El rendimiento del carbón activado depende en gran medida del estado del gas de escape de entrada. En particular, deben cumplirse tres requisitos de pretratamiento:
Eliminación de partículas
El polvo, la niebla de pintura y las gotas de aceite obstruyen los poros del carbón activado y reducen de manera drástica su capacidad de adsorción. Por ello, es imprescindible realizar una prefiltración con eliminadores de niebla de tipo seco, filtros de bolsa o separadores ciclónicos antes del lecho de carbón. Además, las aplicaciones por pulverización de pintura requieren unidades de filtración específicas para la niebla de pintura —generalmente placas deflectoras plegadas de tipo seco o cortinas de agua— que intercepten el overspray antes de que llegue al carbón.
Control de temperatura y humedad
La eficiencia de adsorción del carbón activado disminuye bruscamente a temperaturas superiores a 40 °C y a humedades relativas superiores al 50 %. En particular, a una humedad relativa del 80 %, la capacidad de adsorción puede reducirse entre un 30 % y un 50 %, ya que las moléculas de agua compiten con los COV por los sitios de los poros. Por lo tanto, es necesario instalar equipos de enfriamiento y deshumidificación cuando las condiciones de los gases de escape superen estos límites. Además, los tipos de carbón hidrófobo pueden compensar parcialmente la influencia de la humedad, pero el secado previo sigue siendo la solución más fiable.
Neutralización de gases ácidos y alcalinos
Ciertos procesos industriales —en particular la fabricación química y farmacéutica— generan gases ácidos (HCl, H₂S) o gases alcalinos (NH₃), además de compuestos orgánicos volátiles (COV). Además, estos gases corrosivos degradan el carbón activado y acortan su vida útil. Por ello, es necesario instalar torres de lavado ácido‑básico aguas arriba del lecho de carbón. De este modo, el carbón se dedica exclusivamente a la adsorción de COV, maximizando su vida útil efectiva.
Purificación de gases de escape con carbón activado: parámetros clave de diseño
Tabla
Parámetro
Rango recomendado
Impacto de la desviación
Velocidad de entrada
0,3–0,8 m/s
Demasiado alto → menor tiempo de contacto, menor eficiencia; demasiado bajo → equipo sobredimensionado
EBCT
0,8–1,5 s (autónomo), 2–4 s (recuperación)
Tiempo insuficiente → avance antes de la saturación
Temperatura de funcionamiento
≤40°C
Por encima de 40 °C → la capacidad disminuye significativamente
Humedad relativa
≤50%
Por encima del 50 % → el agua compite por los sitios de adsorción
Concentración de COV en la entrada
≤1000 mg/m³ (autónomo)
Mayores concentraciones → saturación rápida, reemplazo frecuente
Profundidad del lecho de carbón
0,3–1,0 m
Demasiado superficial → canalización; demasiado profundo → caída de presión excesiva
Temperatura de desorción
120–150 °C
Por debajo de 100 °C → desorción incompleta; por encima de 180 °C → riesgo de incendio
Por lo tanto, cada parámetro debe diseñarse para adaptarse a las condiciones específicas de los gases de escape. Además, las soluciones genéricas disponibles en el mercado suelen rendir por debajo de lo esperado porque no tienen en cuenta las variables propias del sitio.
Carbón activado frente a otras tecnologías de control de COV
Tabla
Parámetro
Adsorción con carbón activado
RTO
RCO (Independiente)
Fotólisis UV
Concentración aplicable
≤1000 mg/m³
100–2000 ppm
100–1500 ppm
≤200 mg/m³
Eficiencia de eliminación
90–99%
95–99%
95–99%
50–80%
Recuperación de disolventes
Sí
No
No
No
Costo de capital
Bajo a medio
Alto
Medio
Bajo
Costo de operación
Reemplazo de carbono
Combustible de alta calidad
Combustible medio
Electricidad
Generación de NOx
Ninguno
Significativo
Mínimo
Ozono posible
Tiempo de inicio
Instantáneo
30–60 min
15–45 min
Instantáneo
Mejor aplicación
Baja concentración, intermitente
Alta concentración, continuo
Concentración media, continua
Solo olor
Por lo tanto, la adsorción con carbón activado ocupa una posición única: es la única tecnología que no solo elimina los COV, sino que también permite la recuperación de disolventes. Además, su capacidad de arranque instantáneo la hace ideal para la producción por lotes y la producción intermitente. En consecuencia, para muchas plantas de fabricación de pequeño y mediano tamaño, los sistemas basados en carbón ofrecen el mejor equilibrio entre rendimiento, costo y flexibilidad.
Caso de proyecto: Tratamiento de COV en una planta farmacéutica con pretratamiento y adsorción por carbón activado
Un fabricante farmacéutico que produce antibióticos enfrentaba emisiones que contenían HCl, metanol y acetona. En particular, el caudal de los gases de escape era de 15.000 m³/h, con concentraciones de compuestos orgánicos volátiles (COV) de 200 a 350 mg/m³ y una humedad del 85 al 90%.
Desafío
La alta humedad y el contenido de gases ácidos impedían la adsorción directa de carbono. Además, los intentos previos con lechos de carbón independientes fracasaron debido a la rápida degradación provocada por la exposición al HCl y a la humedad. Por lo tanto, resultaba indispensable un sistema integral de pretratamiento.
Solución
El sistema combinaba tres etapas de tratamiento:
- Depurador de ácidos : Torre de pulverización de material PP con relleno de NaOH para neutralizar el HCl con una eliminación de ≥90%
- Enfriamiento y deshumidificación : Temperatura de escape reducida a menos de 40 °C y humedad inferior al 50 %
- Adsorción con carbón activado : Carbón activado resistente a los ácidos (índice de yodo ≥800 mg/g) a una velocidad superficial de 0,5 m/s y un tiempo de contacto en el lecho (EBCT) de 1,2 s
Resultados
- Las emisiones de COV se redujeron a menos de 10 mg/m³
- La tasa de eliminación de HCl superó el 90%
- Los costos operativos disminuyeron en un 30 % en comparación con el enfoque fallido anterior.
- El intervalo de reemplazo del carbón se ha ampliado a 18 meses con la protección adecuada mediante un pretratamiento.
Caso de proyecto: Modernización de la línea de recubrimiento por pintura, pasando de un sistema de carbono autónomo a uno basado en adsorción‑desorción + CO
Una instalación de recubrimiento de piezas automotrices operaba una línea de pintura con un caudal de 30.000 m³/h. En particular, el sistema original empleaba fotólisis UV más plasma, logrando apenas un cumplimiento marginal de los NMHC, con un promedio de 120 mg/m³. Además, la instalación debía alcanzar un límite de 20 mg/m³.
Desafío
El reemplazo directo por un RTO resultaba económicamente inviable. Además, la planta operaba en un solo turno con una producción intermitente, lo que hacía impráctica la oxidación térmica continua a alta temperatura. Por ello, se optó por el enfoque de adsorción‑desorción más oxidación catalítica.
Solución
El sistema actualizado incluía:
- Filtración de niebla de pintura tipo seco : Filtro de placa deflectora para eliminar la sobrepulverización y las partículas
- Adsorción de carbono en dos lechos : Dos lechos en modo alternante de adsorción/desorción (ciclo de 120 min de adsorción / 60 min de desorción)
- Cámara de oxidación catalítica : Catalizador de metal precioso a 300–400 °C
Resultados
- Las emisiones de NMHC disminuyeron de 120 mg/m³ a menos de 20 mg/m³.
- Las emisiones de benceno descendieron por debajo de 0,5 mg/m³.
- Ahorro anual de gas natural de 180.000 RMB en comparación con una operación equivalente de RTO.
- La huella de equipo se reduce en un 40 % en comparación con el RTO.
- La frecuencia de reemplazo del carbono disminuyó de mensual a anual.
Caso de proyecto: Recuperación de disolventes en una planta de impresión mediante adsorción con carbón activado y desorción por vapor
Una planta de impresión de envases operaba prensas de rotograbado que utilizaban tintas a base de tolueno. En particular, la instalación emitía aproximadamente 500 kg/día de tolueno, con una concentración de 400–800 mg/m³, a través de un caudal de aire de escape de 20.000 m³/h.
Desafío
El tolueno es un disolvente de gran valor, cuyo precio de mercado ronda 1,00 USD/kg. Por lo tanto, su destrucción mediante oxidación térmica representa un desperdicio de un recurso recuperable. Además, los costos anuales de adquisición de disolventes de la planta superaron los 180.000 USD.
Solución
Se instaló un sistema de recuperación de disolventes:
- Dos adsorbedores de carbón de lecho fijo operando en configuración de adelanto‑retraso
- Desorción por vapor a baja presión a 110–130 °C para la regeneración
- Condensador de carcasa y tubos para la separación de disolvente y agua
- Decantador para la separación por gravedad del tolueno inmiscible con el agua
Resultados
- La tasa de recuperación del tolueno superó el 95 %, con una pureza recuperada suficiente para su reutilización.
- Ahorro anual en costos de disolventes de aproximadamente 180.000 dólares
- Período de recuperación de 1,5 años
- Vida útil del carbón de 3 a 5 años con regeneración por vapor
Soluciones de purificación de gases de escape con carbón activado Moland
Moland diseña y fabrica sistemas de purificación de gases de escape con carbón activado, adaptados a las características de los efluentes de cada instalación. En particular, entre sus capacidades clave se encuentran:
- Coincidencia de tipo de carbono — Carbón de panal, columnar o granular seleccionado en función de la composición y la concentración de COV, así como del caudal de aire
- Integración previa al tratamiento — Filtración de niebla de pintura, lavado ácido‑alcalino y deshumidificación personalizados para proteger el rendimiento del carbono
- Sistemas de adsorción-desorción + CO/RCO — Configuraciones de dos o tres camas con ciclado automático para garantizar el cumplimiento continuo
- Sistemas de recuperación de disolventes — Desorción por vapor con condensación y separación para la recuperación de disolventes de alto valor
- Control inteligente — Automatización mediante PLC con monitoreo en línea de emisiones, seguimiento de la presión diferencial y programación de la desorción
- Sistemas de seguridad — Monitoreo de LEL, arrestadores de llamas, supresión de incendios con nitrógeno y detección de CO en lechos de carbón
¿Listo para cumplir con la normativa sobre compuestos orgánicos volátiles sin desperdiciar disolventes ni energía?
¿Cuánto podría ahorrar su instalación al pasar de la regeneración por desorción con adsorción a la adsorción‑desorción regenerativa con oxidación catalítica en su sistema de purificación de gases residuales con carbón activado?
Purificación de gases de escape con carbón activado: Guía completa sobre sistemas industriales de adsorción de COV
Contáctenospara información sobre envíos, entregas y pagos.
Compartir en


Categoría de productos
Lista de etiquetas
Productos relacionados


■ Sistema de control inteligente PLC
■ Sistema inteligente de alarmas de fallas
■ Cartucho de filtro recubierto de PTFE retardante de llama
■ Eficiencia de filtración del 99,97 % para partículas de 0,3 µm
■ Limpieza automática por chorro de pulso
Más de 10 años de experiencia en el sector — calidad en la que puede confiar

Características
■ Control inteligente mediante PLC
■ Doble motor, doble control independiente
■ Cartucho de filtro recubierto de PTFE retardante de llama
■ Eficiencia de filtración del 99,97 % para partículas de 0,3 µm
■ Limpieza automática por chorro de pulso
Más de 10 años de experiencia en el sector — Calidad en la que puede confiar

Contáctenos
Habitación 201, Calle Jingshi n.º 11889, Subdistrito de Ping'an, Distrito de Changqing, Ciudad de Jinan

Productos principales